Máquina amplificadora Máquina amplificadora

China Top humedad y eficiencia al prensar polvo cosmético?

Tiempo:2026-10-29 Autor:
0%

La humedad puede cambiar la forma en que un polvo cosmético fluye, se compacta y conserva su forma. En una prensa, pequeñas variaciones ambientales pueden notarse en la superficie de los discos, en sus bordes o al desmoldarlos. La pregunta “¿Cómo afecta la humedad a la eficiencia del prensado del polvo cosmético?” guía este análisis: no existe un nivel ideal universal, porque cada fórmula responde de manera distinta.

Un polvo con demasiada humedad puede adherirse al molde o formar grumos; uno demasiado seco quizás no se compacte de manera uniforme. También influyen el tamaño de las partículas, los aglutinantes, la presión aplicada y el tiempo de prensado. Por eso, conviene registrar la humedad relativa y la temperatura junto con cada lote. Una medición puntual sirve de poco si el ambiente cambia durante el turno. Parece obvio, pero se pasa por alto.

Para evaluar el proceso, se pueden comparar muestras preparadas bajo condiciones controladas y observar su densidad, resistencia al transporte, aspecto y facilidad de desmoldeo. Un higrómetro calibrado y registros consistentes ayudan a interpretar los resultados; no sustituirán las pruebas del producto. Los datos deben revisarse con el equipo técnico y contrastarse con las especificaciones de la fórmula. Una discoteca que parece perfecta puede quedarse después. Y un ajuste que funciona hoy quizás falle con otro lote. La humedad importa, pero no explica todo: entender su efecto exige medir, comparar y revisar también las variables del proceso.
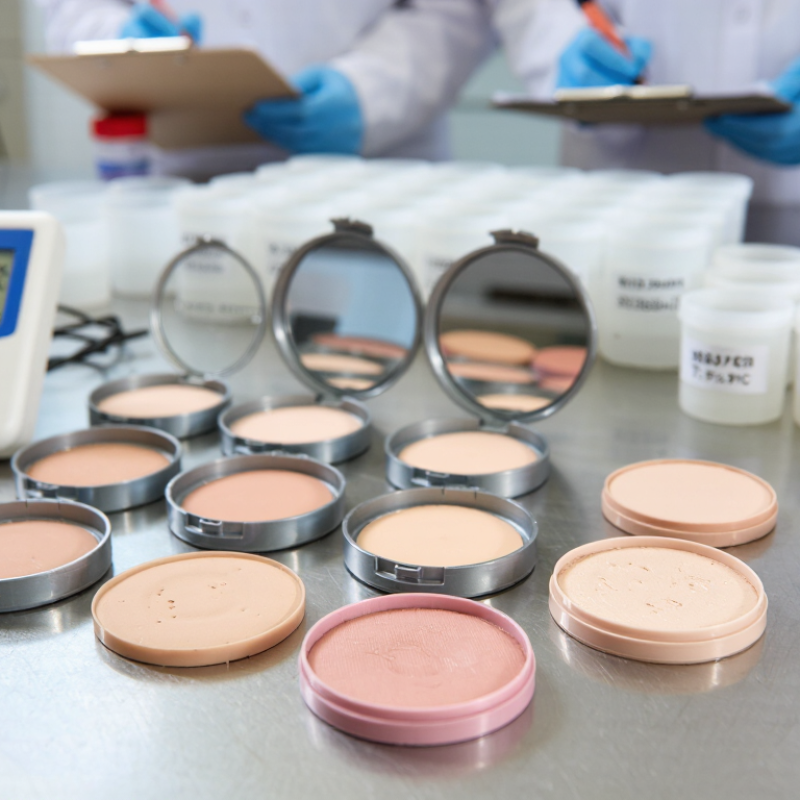
China Top humedad y eficiencia al prensar polvo cosmético?

Factores que influyen en la humedad del polvo cosmético

Humedad y eficiencia al prensar polvo cosmético
Factores que influyen en la humedad del polvo cosmético.

La humedad modifica cómo se compactan las partículas y cuánto resiste el polvo al desmoldarse. Si la mezcla está demasiado seca, puede agrietarse o desmoronarse en los bordes. Con exceso de humedad, quizás se adhiera al molde y tarde más en secarse. La sensación también cambia. Un polvo puede parecer uniforme y, aún así, presentar zonas más densas.

Influyen en el tamaño de las partículas, los ingredientes aglutinantes y el tiempo de exposición al aire. También importa el ambiente: una sala húmeda puede alterar una mezcla que funcionaba bien el día anterior. Conviene registrar la humedad relativa, el peso antes y después del prensado, y la presión aplicada. Una bandeja con muestras pequeñas ayuda a comparar resultados. No existe un valor único para todas las fórmulas; los ensayos deben repetirse bajo condiciones controladas. A veces, un ajuste parece claro, pero otra variable pudo intervenir.

Consejos: Mantén estables la temperatura y la ventilación. Cambia una variable por vez. Anota grietas, adherencia y tiempo de secado; Esos detalles revelan más que una impresión rápida.

Preparación de la mezcla antes del prensado

Antes del prensado, la humedad de la mezcla debe ser uniforme, no simplemente alta. Un polvo demasiado seco puede desmoronarse al desmoldarlo; uno húmedo en exceso puede pegarse al molde y secarse de forma irregular. Tamiza los polvos para romper grumos y añade el aglutinante poco a poco, mezclando entre cada incorporación. La textura debe sentirse suelta, pero mantener cierta cohesión al apretarla con los dedos. No hay una proporción universal: depende de los ingredientes y del ambiente de trabajo.

Consejos: Mide la humedad con un método constante y anota cada ajuste. Comprueba una pequeña muestra antes de preparar todo el lote. Si se forman bolas pegajosas, distensión y revisa la cantidad añadida.

También importa la humedad ambiental. Un día lluvioso puede cambiar cómo responde la mezcla, aunque la fórmula sea idéntica. Mantenga los recipientes cerrados y limpie el equipo entre lotes para evitar residuos. Después de mezclar, observe el polvo bajo buena luz: busca zonas compactas o diferencias de color. A veces, la mezcla parece lista y falla al prensar. Por eso, una prueba breve de compactación suele revelar más que una inspección rápida. Anota lo que no funcionó; Ese registro también ayuda a mejorar el proceso.

Ajuste de presión y velocidad de compactación

En el prensado de polvo cosmético, la presión y la velocidad deben ajustarse juntas. Una presión elevada puede aumentar la densidad, pero también favorecer grietas o bordes quebradizos. La humedad influye en la cohesión: demasiado poca genera polvo suelto; demasiado, adherencia al punzón. Conviene medirla con un método constante, no confiar solo en el tacto.

Para ajustar el proceso, empieza con lotes pequeños y modifica una variable cada vez. Mantén fijos el peso de llenado, la granulometría y el tiempo de compactación. Incrementa la presión gradualmente y revisa la dureza, el aspecto y el desprendimiento de polvo. Después, cambie la velocidad. Una compactación demasiado rápida puede atrapar aire y dejar cavidades; una más lenta puede facilitar la expulsión, aunque reduzca el rendimiento. No hay un valor universal.

Registre cada ensayo: humedad, presión, velocidad, temperatura y resultados tras el desmoldeo. Repite las pruebas, porque una muestra estable no garantiza consistencia en toda la producción. Si aparecen daños, revise la distribución del polvo y la humedad antes de subir la presión. A veces el ajuste parece sencillo. No siempre.

¿Cómo afectan la presión y la velocidad de compactación a la eficiencia del prensado de polvos cosméticos?

Datos ilustrativos de una prueba de proceso con un 4 % de humedad del polvo. La eficiencia es el porcentaje de compactos que cumplen con los criterios de calidad especificados.

Conclusión: En este conjunto de datos ilustrativo, 100 MPa proporciona la tasa aceptable más alta a 10 y 20 compactaciones por minuto. A velocidades más altas, la tasa aceptable disminuye en todos los ajustes de presión. Los resultados reales dependen de la formulación del polvo, la humedad, las herramientas y las condiciones de la prensa.

Control de la humedad durante la producción

En una línea de polvo cosmético, la humedad debe controlarse antes y durante el prensado. Un polvo demasiado seco puede generar partículas sueltas y bordes frágiles; uno húmedo puede adherirse al molde o perder uniformidad. La respuesta varía según los pigmentos, los aglutinantes y el tamaño de las partículas. No existe un valor único para todas las fórmulas.

Las mediciones necesitan rutina. Conviene tomar muestras en distintos puntos del mezclador y registrar humedad, temperatura y hora, en vez de confiar solo en el tacto. Un medidor adecuado, comprobado frente a un método de referencia, ayuda a detectar desviaciones antes de alimentar la prensa. También importa acondicionar el ambiente y mantener cerrados los recipientes, sobre todo si el polvo absorbe agua del aire.

Hay variaciones. En pruebas de producción, pequeños ajustes de humectación pueden cambiar la dureza, el desmoldeo y la resistencia del compacto. Registrar la presión, el tiempo de mezcla y los resultados permite comparar lotes sin atribuir cada defecto únicamente a la humedad. Aun así, el muestreo puede engañar: el polvo no siempre queda homogéneo. Repetir la medición y presionar muestras reales ayuda a comprobar si los datos reflejan el comportamiento del lote.

Humedad y eficiencia de prensado en la producción de polvos cosméticos: control de la humedad durante la producción.

Dimensión del proceso Punto de control práctico Qué monitorear Efecto potencial sobre la presión Respuesta recomendada
Mezclar humedad Establezca un objetivo específico para la formulación y un rango aceptable utilizando lotes piloto; no existe un único límite de humedad adecuado para todas las fórmulas en polvo. Resultado de la humedad, uniformidad del lote y variación entre muestras. Un nivel de humedad demasiado bajo puede contribuir a la debilidad o el desmoronamiento de la masa. Un exceso de humedad puede aumentar la adherencia, el desprendimiento de la masa o un llenado irregular. Pruebe muestras representativas y realice los ajustes únicamente dentro de un rango validado específico de la fórmula.
Humedad relativa ambiente Un rango de ensayo controlado, como por ejemplo del 40-55% de humedad relativa, puede utilizarse como punto de partida para la evaluación, no como un requisito universal del producto. Humedad relativa de la sala cerca de las áreas de manipulación y prensado del polvo; registrar las lecturas durante el proceso de fabricación del lote. Los cambios en la humedad de la sala pueden alterar el flujo del polvo y la absorción de humedad, lo que afecta al llenado del molde y a la consistencia de la prensa. Mantenga las condiciones estables durante la ejecución y evalúe la respuesta de la fórmula antes de establecer límites rutinarios.
Temperatura ambiente y del polvo Una temperatura ambiente estable, por ejemplo alrededor de 20-25 °C durante las pruebas del proceso, puede contribuir a una manipulación más uniforme. Temperatura ambiente, temperatura del polvo y cambios de temperatura después del almacenamiento o traslado. Las variaciones de temperatura pueden afectar al equilibrio de la humedad y pueden modificar el flujo del polvo o el comportamiento del aglutinante. Permita que los materiales se equilibren en condiciones controladas y evite comparar lotes con temperaturas marcadamente diferentes.
Medición de la humedad Utilice un método validado y adecuado a la fórmula, como la pérdida por desecación o la titulación de Karl Fischer. Método, masa de la muestra, condiciones de la prueba y repetibilidad entre mediciones. Los diferentes métodos pueden arrojar resultados diferentes; la pérdida por secado también puede medir otros materiales volátiles, no solo agua. Utilice el mismo método validado para las comparaciones de procesos y documente el método con cada resultado.
Flujo de polvo y llenado de la matriz Compruebe el flujo y la uniformidad del llenado antes de aumentar la velocidad o la fuerza de la prensa. Variación del peso de llenado, formación de puentes, segregación y aglomerados visibles. La aglomeración causada por la humedad o una mala fluidez pueden provocar rellenos irregulares y una calidad de compactación variable. Revise las condiciones de almacenamiento, mezcla y ambientales; realice un ajuste en el proceso a la vez.
Ajustes de fuerza de presión y ciclo Establezca los ajustes mediante pruebas con la fórmula, las herramientas y la prensa previstas; no utilice únicamente la fuerza para compensar las variaciones de humedad. Fuerza de prensado, frecuencia de ciclo, aspecto compacto y frecuencia de defectos. Un cambio en la humedad puede modificar la compactación del material, por lo que no modificar la configuración de la máquina puede producir resultados diferentes. Primero, verifique la humedad y la consistencia del llenado, y luego optimice la fuerza y ​​la configuración del ciclo en ensayos controlados.
Acabado compacto de alta calidad Defina los criterios de aceptación específicos del producto utilizando un método de prueba y una configuración de paquete acordados. Aspecto, masa, agrietamiento o desmoronamiento, adherencia a la superficie y rendimiento en el embalaje previsto. El desequilibrio de la humedad puede estar asociado con defectos o una resistencia de compactación inconsistente, pero otros factores relacionados con la fórmula y la máquina también pueden contribuir. Relacione cada resultado de calidad con la humedad del lote, las condiciones de la sala y los ajustes de la prensa para identificar tendencias.

Nota: Los valores ambientales indicados anteriormente son puntos de partida ilustrativos para la evaluación del proceso, no especificaciones universales ni límites reglamentarios. Los objetivos finales deben establecerse mediante la validación específica de la formulación.

Indicadores para evaluar la eficiencia del prensado

La eficiencia del prensado de polvo cosmético no se mide solo por cuántas piezas salen por hora. También importa que cada pastilla mantenga un peso, una densidad y una superficie consistentes. Una variación visible puede indicar problemas de dosificación o compactación.

Registre el tiempo de ciclo, el porcentaje de unidades aceptadas y la cantidad de polvo perdido durante la alimentación y la limpieza. Revise también grietas, bordes desmoronados y adherencia al molde. Son señales concretas. La humedad influye en la fluidez y la cohesión, pero el nivel adecuado depende de la fórmula y del entorno. No existe un valor universal útil para todos los polvos.

Compara resultados en condiciones controladas: misma mezcla, ajuste de presión y tiempo de prensado, además de temperatura y humedad ambiental registrados. Si cambia una variable, anótala; De lo contrario, será difícil saber qué provocó la mejora. A veces se mide la velocidad y se olvida revisar el rechazo. Esa omisión distorsiona el rendimiento real. Conviene repetir las pruebas y observar también el desgaste de los moldes, aunque ese factor suele pasar inadvertido.

FAQS

¿Qué problemas puede causar una mezcla demasiado seca?

Puede agrietarse o desmoronarse en los bordes. También puede dejar partículas sueltas.

¿Qué ocurre si el polvo tiene demasiada humedad?

Puede adherirse al molde y tardar más en secarse. La compactación también puede perder uniformidad.

¿La humedad ideal es igual para todas las fórmulas?

No. Depende de los aglutinantes, los pigmentos y el tamaño de las partículas. Hay que probar cada mezcla.

¿Qué conviene registrar durante las pruebas?

Anota humedad, temperatura, presión y velocidad. Registra también el peso antes y después del prensado, las grietas y el tiempo de secado.

¿Cómo se puede ajustar la presión?

Empieza con lotes pequeños y auméntala gradualmente. Revisa la dureza, los bordes y el polvo que se desprende.

¿Por qué importa la velocidad de compactación?

Si es demasiado rápida, puede atrapar aire y formar cavidades. Una velocidad menor puede facilitar el desmoldeo, aunque reduzca el rendimiento.

¿Cómo detectar cambios de humedad durante la producción?

Toma muestras de distintos puntos del mezclador y registra la hora. Un medidor comprobado puede ayudar; el tacto no basta.

¿Una muestra estable garantiza que todo el lote será uniforme?

No siempre. El polvo puede quedar desigual, así que conviene repetir mediciones y prensar muestras reales. Una lectura aislada puede engañar.

Conclusion

La humedad influye directamente en la cohesión, la fluidez y la resistencia del polvo cosmético durante el prensado. Un nivel demasiado bajo puede dificultar la unión de las partículas y favorecer que el producto se desmorone; un exceso puede causar adherencias, compactación irregular o defectos en la superficie. Por eso, la mezcla debe prepararse de manera uniforme y acondicionarse antes de entrar en la prensa. La pregunta “¿cómo afecta la humedad a la eficiencia del prensado del polvo cosmético” se responde observando cómo el agua modifica el comportamiento del polvo y la estabilidad de las piezas obtenidas.

Durante la producción, conviene ajustar la presión y la velocidad de compactación según la composición y la humedad de la mezcla, además de mantener condiciones ambientales controladas. La eficiencia puede evaluarse mediante indicadores como la uniformidad de las piezas, su dureza, la cantidad de roturas, el tiempo de ciclo y el porcentaje de producto rechazado. El seguimiento conjunto de estos factores permite detectar desviaciones, reducir desperdicios y lograr un prensado más consistente.