Máquina amplificadora
Elegir una prensa para pigmentos metálicos exige algo más que comparar toneladas de presión. La geometría de la partícula, su brillo superficial y la sensibilidad a la oxidación cambian el resultado. Por eso, la pregunta clave debe mantenerse visible: “por qué el pigmento metálico requiere un tipo específico de prensa de polvo”. La respuesta empieza con el comportamiento del polvo durante la compactación.
Los informes técnicos de la European Powder Metallurgy Association y de la Metal Powder Industries Federation destacan tres variables críticas: distribución granulométrica, densidad aparente y control de lubricación. En pigmentos de aluminio, bronce o cobre, una presión excesiva puede deformar las escalas. El brillo disminuye. También pueden aparecer zonas compactadas de forma irregular. Una prensa hidráulica ofrece control progresivo y ajustes finos. Una prensa mecánica puede aportar ciclos rápidos, aunque requiere una alimentación muy estable. No existe una prensa universal.
Randall M. German, autoridad reconocida en pulvimetalurgia, resume el principio así: “La pulvimetalurgia es el arte y la ciencia de producir productos útiles a partir de polvos metálicos”. Su frase recuerda que la máquina no trabaja aislada. La formulación, el molde, la humedad y la velocidad del ciclo son igualmente importantes. Los datos sectoriales de EPMA muestran que la automatización y la repetibilidad ganan importancia en la producción industrial. Sin embargo, conviene revisar cada lote. Incluso una pequeña variación puede modificar el reflejo metálico sobre una pieza. La elección debe considerar presión específica, fuerza de expulsión, atmósfera de trabajo y limpieza del equipo. Puede parecer excesivo. Sin amores. La calidad visual depende de detalles que muchas comparativas comerciales omiten.
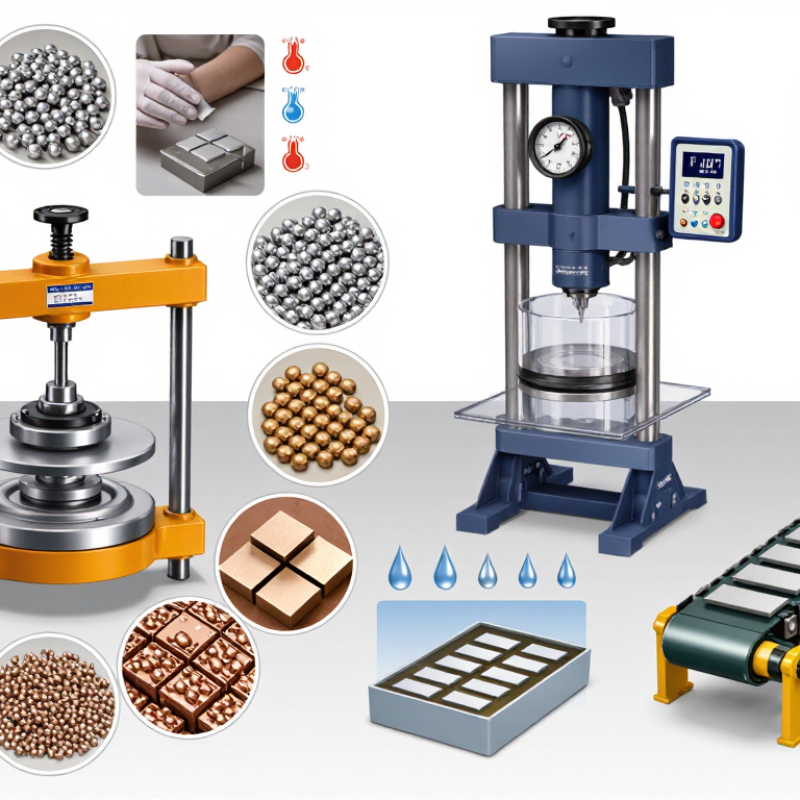
La elección depende de conservar la forma y el brillo del pigmento metálico. Las prensas hidráulicas de acción simple ofrecen presión gradual y controlada. Son adecuados para ensayos de laboratorio y lotes pequeños. Permita ajustar la fuerza sin alterar demasiado las partículas laminares. Conviene usar punzones pulidos y matrices con recubrimiento antiadherente. Un informe de Grand View Research situó el mercado mundial de pulvimetalurgia en varias millas de millones de dólares durante 2023. El dato refleja el crecimiento industrial, pero no garantiza que cualquier prensa sea adecuada para pigmentos.
Las prensas mecánicas excéntricas trabajan con ciclos rápidos y una presión más repetible. Funcionan bien en producciones medianas, cuando la humedad y la granulometría permanecen estables. Las prensas rotativas ofrecen mayor rendimiento. Sin embargo, pueden aumentar la fricción, el calentamiento y la rotura de escalas metálicas. Para pigmentos sensibles, una prensa hidráulica suele permitir una mejor observación del proceso. La EPMA destaca la compactación uniaxial como método extendido en polvos técnicos, aunque sus resultados dependen de la densidad y del aglutinante. No existe una configuración universal.
La presión excesiva puede apagar el efecto metálico. conviene medirla. También deben controlarse la ventilación, limpieza, humedad y acumulación de polvo. Los informes sectoriales presentan promedios; una planta real puede comportarse de otra manera. Las pruebas con muestras pequeñas siguen siendo indispensables.
Elegir una prensa de polvo para pigmentos metálicos exige revisar datos, no solo la presión máxima. El informe Metal Powders Market 2024 , de Grand View Research, proyecta un crecimiento anual cercano al 7%. Este avance aumenta la necesidad de equipos repetibles y mejores controlados.
La capacidad debe adaptarse al volumen real de la matriz. Una presión excesiva puede deformar partículas laminares de aluminio o bronce y apagar su brillo. Conviene comprobar la densidad aparente según ISO 3923-1 y el flujo del polvo mediante ISO 4490 . Registre también la variación entre ciclos. Un coeficiente de variación inferior al 3% suele ser una referencia práctica, aunque cada formulación exige validación.
Prefiera control independiente de presión, velocidad y tiempo de permanencia. El ajuste gradual reduce grietas, rebabas y compactaciones irregulares. La matriz necesita acero resistente al desgaste y superficies fáciles de limpiar. Restos mínimos pueden cambiar el tono del siguiente lote. La extracción localizada debe impedir la formación de nubes de polvo durante la carga y descarga. Los informes técnicos del MPIF relacionan la estabilidad del proceso con la densidad uniforme y el mantenimiento preventivo. En planta, el operador también importa: una mala dosificación arruina una buena máquina. A veces se ignora ese detalle. Registrar cada lote permite detectar humedad, segregación o desgaste antes de ampliar la producción.
Elegir una prensa para pigmentos metálicos exige relacionar tres variables: pigmento, molde y presión. Un polvo de aluminio no se comporta igual que uno de cobre o mica metalizada. Cambian la fricción, la fluidez y la densidad aparente. El informe Powder Metallurgy Materials, publicado por MPIF en 2023, señala que la compresión de polvos metálicos industriales suele trabajar entre 400 y 700 MPa. Ese rango no debe trasladarse directamente a pigmentos decorativos.
Conviene revisar la ficha técnica del pigmento. Busque distribución granulométrica, humedad y densidad aparente. La norma ISO 787-10 recomienda controlar la humedad de los pigmentos, porque pequeñas variaciones afectan la compactación. Un molde con cavidades pulidas reduce las marcas y facilita la extracción. También debe dejar espacio para la expansión del polvo. Parece menor.
La presión se ajusta mediante pruebas escalonadas, no por intuición. Puede comenzar con cargas bajas y registrar densidad, grietas, brillo y deformación. ASTM B331-22 utiliza ensayos de compresibilidad para comparar polvos metálicos, pero sus resultados corresponden a materiales compactados, no a todos los pigmentos. Esa diferencia importa. Una presión excesiva puede romper partículas, apagar el efecto metálico o bloquear el molde. En pruebas reales, conviene medir tres muestras por condición y conservar fotografías del acabado. A veces, el resultado visual contradice la lectura de la prensa. Ahí empieza la revisión técnica.
| Categoría de pigmento | Comportamiento físico típico | Material y acabado del molde recomendados | Presión de cribado sugerida | Principal preocupación de compatibilidad | Ajuste práctico |
|---|---|---|---|---|---|
| pigmento de escamas de aluminio | Partículas delgadas, en forma de láminas; a menudo compresibles, pero sensibles a la deformación en forma de escamas y a los daños en la superficie. | Herramientas de acero para herramientas endurecido pulido o de carburo; utilice un sistema de desmoldeo de baja fricción y no abrasivo compatible con la formulación. | De 5 a 25 MPa como rango inicial de laboratorio. | Una presión excesiva puede aplanar o fracturar las partículas, reduciendo su brillo y alterando su apariencia reflectante. | Aumente la presión gradualmente mientras controla el color, el brillo, la densidad, el agrietamiento de los bordes y la fuerza de desmoldeo. |
| Pigmento en escamas de bronce o cobre | Plaquetas metálicas con buena reflectividad visual; pueden ser más propensas a la oxidación, las manchas o la abrasión durante el procesamiento. | Molde de acero o carburo liso y resistente a la corrosión; evite las superficies rugosas que puedan rayar las escamas. | De 5 a 25 MPa para las pruebas iniciales, dependiendo del tamaño de partícula y del nivel de aglutinante. | La alta presión y el tiempo de residencia excesivo pueden aumentar la rotura de plaquetas, el calentamiento por fricción y la variación del color. | Utilice tiempos de permanencia cortos, herramientas limpias y humedad controlada; verifique la estabilidad a la oxidación antes de aumentar la escala. |
| Pigmento nacarado a base de mica | Partículas minerales estratificadas en forma de láminas; relativamente frágiles y susceptibles a fracturarse bajo esfuerzos de cizallamiento o alta compactación. | Molde de acero o carburo altamente pulido con radios de borde generosos para reducir la concentración de tensiones y el astillamiento. | De 5 a 20 MPa para una primera prueba de cribado. | La compresión excesiva puede fracturar las plaquetas y reducir el brillo, la translucidez o la reflexión direccional. | Prefiero un compacto más ancho y poco profundo, y una velocidad de llenado moderada; compare el aspecto óptico antes y después del prensado. |
| Pigmento de óxido de hierro | Polvo mineral fino con un comportamiento químico generalmente estable y buena resistencia a la compactación mecánica. | Normalmente, el acero para herramientas endurecido es adecuado; las superficies pulidas mejoran la liberación y reducen la retención de polvo. | De 20 a 60 MPa para las pruebas iniciales de densidad y resistencia. | Las partículas finas pueden presentar un flujo deficiente, una alta tendencia a la formación de polvo y una mayor fricción durante la eyección. | Mejore la fluidez del polvo mediante una granulación o selección de aglutinante adecuadas; utilice un prensado por etapas si se produce atrapamiento de aire. |
| Pigmento con efecto de silicio o mineral | Partículas duras y abrasivas; el flujo y la compactación dependen en gran medida de la distribución del tamaño de las partículas y del tratamiento de la superficie. | Molde de carburo resistente al desgaste o de acero endurecido; inspeccione la cavidad periódicamente para detectar abrasión y cambios dimensionales. | 20–70 MPa , ajustado según la resistencia en verde requerida. | Las partículas abrasivas pueden desgastar el molde y aumentar la variación dimensional tras ciclos repetidos. | Controle el desgaste del molde, mantenga limpia la cavidad y evite aplicar más presión de la necesaria para la resistencia de manipulación. |
| Formulación de pigmentos metálicos mixtos | Los polvos combinados pueden segregarse según el tamaño de partícula, la densidad, la forma y el tratamiento superficial durante el llenado o la vibración. | Utilice herramientas pulidas y resistentes al desgaste, con una geometría de cavidad uniforme y una holgura controlada. | Rango de selección general de 10 a 50 MPa ; validar para cada formulación. | Los distintos tipos de partículas pueden compactarse a ritmos diferentes, lo que provoca la formación de capas, gradientes de densidad o colores desiguales. | Estandarice el tiempo de mezclado, el método de llenado, la humedad del polvo y el tiempo de reposo antes de optimizar la fuerza de prensado. |
La seguridad debe evaluarse antes de comparar la fuerza de compactación. Una prensa adecuada mantiene cerrado el circuito de alimentación y limita la dispersión de polvo. También incorpora protecciones físicas, parada de emergencia y conexión a tierra verificable. La extracción localizada necesita suficiente caudal, filtros compatibles y revisión documentada. Conviene consultar la ficha de seguridad del pigmento y la normativa laboral aplicable. No todos los polvos reaccionan igual.
El mantenimiento revela la calidad real del equipo. Prefiero superficies lisas, accesibles y sin rincones donde se acumula pigmento. Los cambios de molde deben requerir pocas herramientas y permitir una limpieza controlada. Sensores de presión, temperatura y posición facilitan detectar desviaciones antes de producir lotes defectuosos. En pruebas de planta, registrador cada intervención ayuda a conocer el tiempo perdido. Parece básico, pero suele omitirse.
La productividad no depende únicamente de trabajar más rápido. Hay que observar ciclos estables, consumo energético, porcentaje de rechazo y tiempo de cambio. Una prensa demasiado potente puede dañar el pigmento o exigir más mantenimiento. Una máquina compacta puede parecer eficiente, aunque sus pausas sean frecuentes. Comprobó que los datos de una semana contradicen algunas impresiones del primer día. Conviene probar muestras reales, medir el polvo ambiental y revisar los controles con el operador personal. La decisión mejora cuando seguridad y rendimiento se analizan juntos, no por separado.
¿Cómo elegir una prensa de polvo para pigmentos metálicos?
Elegir una prensa exige comparar modelos con un método claro. La presión nominal importa, pero no lo explica todo. Revise el rango ajustable, la estabilidad durante el prensado y la repetibilidad entre muestras. Para pigmentos metálicos, una presión irregular puede crear zonas brillantes y áreas apagadas. Solicita datos técnicos verificables y prueba una pequeña cantidad del mismo lote. Observe la densidad, los bordes y la facilidad de desmoldeo. Un equipo con control preciso suele ofrecer resultados más constantes.
Compare también el tamaño de la cámara, el sistema de alimentación y la limpieza entre ciclos. Las superficies lisas reducen la retención de polvo. Compruebe si los componentes resisten el uso diario y si existe documentación de mantenimiento. La seguridad no debe quedar en el segundo plano: busca protecciones, parada accesible y controles sencillos. A veces, el modelo más potente no es el más conveniente. Puede consumir más, ocupar demasiado espacio o dificultar los ajustes. Conviene reconocerlo.
Consejos: Prepare una tabla con presión, capacidad, precisión, limpieza y servicio técnico. Haz tres pruebas por modelo y registra cada resultado. No confies solo en una muestra perfecta. Revise el polvo bajo luz lateral; así aparecen grumos y diferencias de brillo. Si el operador necesita forzar una pieza, algo falla. Quizás el molde, la humedad o el tiempo de compactación requieran otra revisión.
La tabla compara las configuraciones más comunes de prensas de polvo según su fuerza máxima de prensado típica. Las prensas manuales son adecuadas para muestras pequeñas y trabajos de bajo volumen, mientras que los sistemas hidráulicos y automatizados proporcionan mayor fuerza para compactos de pigmento metálico más densos y uniformes. Confirme la fuerza requerida, el control de temperatura, el tamaño del molde y el tiempo de ciclo antes de seleccionar un modelo.
Debe mantener cerrado el circuito de alimentación y limitar la dispersión. También necesita protecciones físicas, parada de emergencia y conexión a tierra verificable. El polvo no se comporta igual.
Comprueba el caudal, los filtros compatibles y las revisiones documentadas. Consulta la ficha de seguridad del pigmento y la normativa laboral aplicable. No basta con ver poco polvo.
No completamente. Revisa el rango ajustable, la estabilidad y la repetibilidad. Una presión irregular puede producir zonas brillantes y áreas apagadas. Más presión no siempre ayuda.
Usa muestras del mismo lote y realiza tres pruebas por modelo. Observa densidad, bordes y facilidad de desmoldeo. Revisa el polvo con luz lateral. Una muestra perfecta puede engañar.
Convienen superficies lisas, accesibles y sin rincones ocultos. Los cambios de molde deberían requerir pocas herramientas. Sensores de presión, temperatura y posición ayudan a detectar desviaciones. Parece sencillo.
Registra ciclos estables, consumo energético, porcentaje de rechazo y tiempo de cambio. Hazlo durante una semana, no solo el primer día. La primera impresión puede fallar.
No. Puede dañar el pigmento, consumir más energía y exigir mantenimiento adicional. Una máquina compacta puede parecer eficiente, aunque tenga pausas frecuentes. Hay que medirlo.
Incluye presión, capacidad, precisión, limpieza y servicio técnico. Añade el tamaño de la cámara y el sistema de alimentación. Solicita datos verificables. La ficha puede omitir detalles importantes.
Detén la operación y revisa el molde, la humedad y el tiempo de compactación. Forzar una pieza indica una posible desviación. No conviene insistir.
Elegir una prensa de polvo para pigmentos metálicos requiere analizar el tipo de material, el formato de la pieza y el nivel de precisión esperado. Las prensas hidráulicas, mecánicas o servoeléctricas pueden ser adecuadas según el volumen de producción, la fuerza necesaria y el control sobre la compactación. La pregunta “¿por qué el pigmento metálico requiere un tipo específico de prensa de polvo” se responde considerando que estos pigmentos pueden ser sensibles a la presión, la fricción, la temperatura y la distribución irregular dentro del molde. Por ello, es esencial comprobar la compatibilidad entre el pigmento, el molde y la presión aplicada, evitando deformaciones, aglomeraciones o pérdida de acabado.
También deben evaluarse la seguridad operativa, la facilidad de limpieza, el mantenimiento, el consumo energético y la productividad. Para comparar modelos, conviene revisar la capacidad de presión, la precisión, los sistemas de control, la disponibilidad de repuestos y la adaptación a diferentes moldes. La opción más conveniente será aquella que combine resultados uniformes, funcionamiento seguro, mantenimiento sencillo y costos sostenibles para las necesidades reales de producción.