Máquina amplificadora
¿Por qué duran poco los moldes de silicona para labiales? La respuesta rara vez depende de una sola causa. En producción, el calor repetido, los aceites del labial y los pigmentos pueden alterar gradualmente la superficie del molde. También influyen en la presión durante el desmoldeo y una limpieza demasiado agresiva.
El químico Dr. James E. Mark, reconocido por sus investigaciones sobre polímeros, señaló: “La degradación de un polímero depende de su entorno y de su historia de uso”. Esta idea ayuda a comprender por qué los moldes de silicona para lápices labiales se desgastan rápidamente durante la producción. Un molde no envejece solamente por el número de ciclos. Envejece por cómo se calienta, se enfría, se estira y se almacena.
Una señal frecuente aparece en los bordes. Se vuelven opacos, pegajosos o ligeramente desgarrados. Después, la barra pierde definición en su base y aparecen pequeñas marcas. El exceso de desmoldeante puede empeorar el problema, aunque a veces parezca una solución rápida. Los residuos de pigmento también pueden perdurar dentro de microfisuras.
La inspección debe registrar temperatura, tiempo de curado, agente limpiador y cantidad de ciclos. Parece básico, pero muchas fábricas no conservan esos datos con suficiente precisión. Conviene revisar el molde antes de culpar al material. Quizás el diseño tenga esquinas demasiado tensas. Quizás la mezcla no sea compatible. Incluso puede existir una causa que el equipo aún no ha considerado. La durabilidad exige observar, medir y corregir.
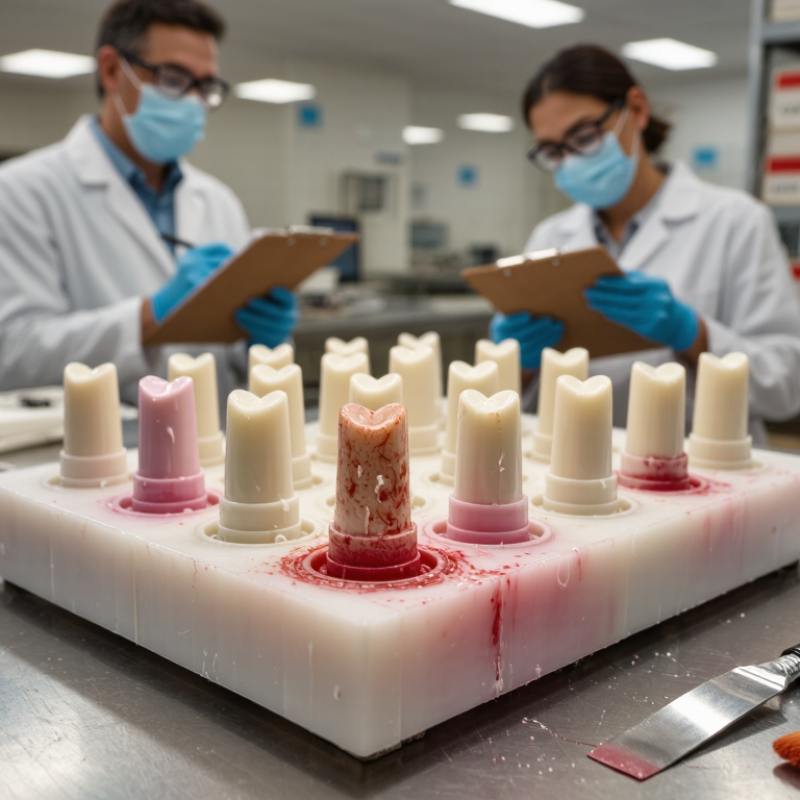
Un molde de silicona para labiales es una pieza flexible que reproduce la forma, el tamaño y la textura del producto. Suele tener una cavidad interna y dos partes que encajan con precisión. La fórmula líquida se vierte o se inyecta cuando alcanza la temperatura adecuada. Después, se enfría y adquiere una forma uniforme.
La silicona facilita el desmolde porque no se adhiere fácilmente al labial. En la práctica, conviene apoyar el molde sobre una superficie estable y llenarlo despacio. Así se reducen las burbujas y las líneas irregulares. Un molde limpio mejora el acabado. Parece resistente.
Sin embargo, estos moldes pueden durar poco por varias razones. El calor repetido soporta el material y puede deformar los bordes. Algunos pigmentos, aceites y agentes limpiadores también alteran su superficie. Tirar de las piezas con uñas o herramientas afiladas provoca pequeños cortes. Es un detalle frecuente, pero suele ignorarse. La presión excesiva durante el cierre causa cambios en la forma final. Para prolongar su uso, hay que lavarlo con productos suaves, secarlo completamente y guardarlo sin doblarlo. También conviene revisar grietas, pérdida de elasticidad y residuos antes de cada producción. Una inspección sencilla evita resultados inconsistentes, aunque no siempre se realiza. La duración depende del material, la fórmula y el cuidado diario, no solo del precio o del grosor.
Los moldes de silicona RTV-2 para labiales suelen fabricarse con una dureza Shore A de 20 a 40 . Ese rango ofrece flexibilidad, buen desmoldeo y reproducción precisa de detalles. Sin embargo, también aumenta el riesgo de cortes en bordes finos.
La vida útil estimada suele situarse entre 30 y 80 ciclos , aunque no existe una cifra universal. La mezcla incorrecta entre base y catalizador debilita la silicona. Un curado incompleto deja zonas pegajosas y reduce su resistencia. Conviene respetar las proporciones indicadas y mezclar lentamente, evitando burbujas visibles.
Los aceites, pigmentos intensos y residuos de fórmula pueden hinchar o manchar el molde. Después de cada uso, conviene limpiarlo con un producto suave y secarlo completamente . No debe forzarse el desmoldeo; una pestaña desgarrada puede crecer en pocos ciclos. El calor constante también acelera el envejecimiento.
En pruebas de taller, guarde los moldes planos, oscuros y alejados de fuentes de calor para mejorar su conservación. Aún así, la estimación puede fallar. El diseño, la frecuencia de uso y la técnica del operario cambian mucho el resultado. A veces culpamos al material, cuando el problema comenzó durante la mezcla.
La temperatura de fusión del labial suele situarse entre 70 y 90 °C . Ese rango parece moderado, pero afecta al molde con cada colada. El calor repetido provoca expansión y contracción en la silicona. Con el tiempo, aparecen pequeñas deformaciones, cortes o zonas pegajosas.
La fórmula también importa. Aceites, pigmentos y ceras pueden dejar residuos en las cavidades. Si se retira con herramientas metálicas, la superficie pierde suavidad. Un molde diseñado para bajas temperaturas puede deteriorarse rápidamente al recibir el producto demasiado caliente. No toda silicona ofrece la misma resistencia térmica.
Conviene medir la mezcla con un termómetro, no calcular la temperatura a simple vista. Verter cerca de 75 u 80 °C suele reducir el estrés térmico, siempre que la fórmula permita esa temperatura. El molde debe estar limpio, seco y ligeramente templado. Los cambios bruscos tampoco ayudan.
En pruebas prácticas, enfríe el labial de forma gradual para facilitar el desmoldeo. Forzar una pieza todavía blanda puede abrir los bordes del molde. También conviene revisar las instrucciones técnicas del material y confirmar su compatibilidad cosmética. A veces se culpa a la silicona, aunque el problema está en una temperatura mal controlada o en un lavado agresivo. Esta posibilidad merece revisarse antes de comprar otro molde.
¿Por qué duran poco los moldes de silicona para labiales?
Desgaste por desmoldeo: ciclos repetidos, fricción y deformación del molde.
Cada desmoldeo somete la silicona a una pequeña torsión. Con cientos de ciclos, esa tensión acumula daños en bordes, cavidades y líneas de cierre. La fricción aumenta cuando el labial se pega ligeramente a las paredes. También influye la temperatura del producto durante el llenado y el enfriamiento.
El deterioro suele comenzar con señales discretas. Aparecen rebabas finas, superficies brillantes o pequeños desgarros. En la práctica, conviene revisar el molde cada cierto número de usos. Una inspección visual no basta siempre. Palpar los bordes puede revelar zonas blandas o deformadas.
La limpieza también requiere cuidado. Frotar con herramientas rígidas puede marcar la cavidad y acelerar su desgaste. Los residuos endurecidos generan puntos de presión durante el siguiente desmoldeo. Una separación lenta y uniforme reduce la deformación, aunque no elimina el problema.
No todos los fallos provienen de la silicona. A veces, el diseño del molde obliga a estirar demasiado una esquina. Otras veces, el operador se desmolda antes de que el producto se estabilice. Conviene reconocer esos errores. Registrar temperatura, tiempo y número de ciclos ayuda a encontrar patrones reales.
La dureza del material debe corresponderse con la geometría. Una silicona demasiado blanda facilita la extracción, pero pierde forma antes. Una demasiado rígida puede aumentar la fricción y romper detalles delicados. Ese equilibrio exige pruebas controladas, no solo recomendaciones generales.
¿Por qué duran poco los moldes de silicona para labiales?
La compatibilidad química suele fallar antes que la resistencia mecánica. Aceites minerales, ésteres, siliconas líquidas y ceras pueden penetrar la red elastomérica. El molde se hincha, pierde elasticidad o queda pegajoso. Los pigmentos también influyen, especialmente si contienen cargas minerales abrasivas. El problema no siempre se ve al primer uso.
Los métodos ASTM D471 e ISO 1817 evalúan cambios de masa, volumen, dureza y apariencia después del contacto con líquidos. Estos ensayos muestran por qué una fórmula aparentemente suave puede deformar un elastómero. En formulaciones anhidras, una pequeña variación volumétrica puede alterar el cierre del molde. Tres milímetros importantes.
Los agentes desmoldantes añaden otra variable. Una película oleosa puede migrar hacia el labial, retener polvo y modificar el brillo superficial. La guía técnica de la Society of Cosmetic Chemists recomienda considerar concentración, temperatura y tiempo de contacto, no solo el ingrediente aislado. En pruebas de taller, limpiar con alcohol fuerte parece eficaz, pero puede endurecer la superficie. No siempre acertamos.
Conviene probar una muestra durante 24, 72 y 168 horas. Hay que pesarla, medirla y observar su tacto. También deben evaluarse la cera caliente y el pigmento disperso. Registrar cada cambio evita reemplazar moldes sin conocer la causa.
| Material o exposición | Compatibilidad típica | Riesgo de desgaste relativo | ¿Qué puede sucederle al moho? | Control recomendado |
|---|---|---|---|---|
| Aceites vegetales refinados Aceites cosméticos de ricino, girasol, oliva y similares. |
Generalmente bueno | Bajo a medio | El contacto repetido puede provocar hinchazón gradual, ablandamiento o pérdida de precisión dimensional, dependiendo de la formulación de la silicona y del tiempo de exposición. | Elimine los residuos aceitosos después de cada ciclo de producción y evite almacenar el molde mientras esté saturado de producto. |
| Aceites y ésteres de hidrocarburos Aceite mineral, poliisobuteno hidrogenado, miristato de isopropilo y emolientes similares. |
De regular a bueno | Medio | Una exposición prolongada puede aumentar la hinchazón, la pegajosidad superficial o la inconsistencia en el desmoldeo. Los efectos suelen ser más notorios con paredes de molde delgadas y altas temperaturas. | Utilice tiempos de permanencia cortos, enfríe el molde lleno antes de desmoldar e inspeccione las dimensiones periódicamente. |
| Aceites esenciales y componentes de fragancia Aceites cítricos, terpenos, mentol y materias primas aromáticas concentradas. |
Variable a deficiente | Alto | Algunos disolventes aromáticos y terpenos pueden hinchar la silicona, extraer componentes de bajo peso molecular o dejar un olor persistente y una superficie pegajosa. | Realice una prueba de compatibilidad por inmersión utilizando la fórmula final antes de aprobar el molde para la producción. |
| ceras naturales y sintéticas Cera de abeja, carnauba, candelilla, ozoquerita y ceras similares. |
Generalmente bueno | Bajo a medio | Por lo general, las ceras no atacan químicamente la silicona curada, pero el calentamiento y enfriamiento repetidos pueden dañar las secciones delgadas y favorecer la acumulación de residuos. | Mantenga una temperatura de llenado constante y evite raspar la cavidad con herramientas metálicas durante la eliminación de la cera. |
| Sistemas de cera de alto punto de fusión Fórmulas procesadas a temperaturas elevadas |
Bueno con limitaciones | Medio | Los ciclos térmicos frecuentes pueden acelerar el endurecimiento, la deformación permanente por compresión, el desgarro y la deformación permanente, especialmente cuando el molde se desmolda estando caliente. | Utilice la temperatura de proceso más baja que permita un llenado completo y deje que el molde se enfríe antes de flexionarlo. |
| Pigmentos y colorantes liposolubles | Generalmente bueno | Bajo | La mayoría de los colorantes no degradan significativamente la silicona curada, pero los tintes fuertes pueden manchar la superficie y dificultar la limpieza. | Utilice un molde específico para colores que manchan mucho o límpielo inmediatamente después de cada lote. |
| Pigmentos minerales y rellenos Óxidos de hierro, dióxido de titanio, lacas y polvos nacarados. |
Buena químicamente | Bajo a medio | Los pigmentos suelen ser químicamente estables frente a la silicona, pero las partículas gruesas o aglomeradas pueden aumentar la abrasión de la superficie durante el desmoldeo y la limpieza. | Dispersa los polvos por completo y utiliza pinceles suaves o paños que no suelten pelusa en lugar de estropajos abrasivos. |
| Agentes desmoldantes a base de silicona Aceites, emulsiones y aerosoles de silicona |
Compatible pero a menudo innecesario | Medio | Los residuos pueden acumularse, reducir el detalle de la superficie, provocar imperfecciones o problemas de adherencia en procesos posteriores y hacer que el molde tenga una textura grasienta. | Utilice la cantidad mínima necesaria y verifique que el agente desmoldante sea apto para aplicaciones en contacto con productos cosméticos. |
| Agentes desmoldantes a base de hidrocarburos o disolventes | A menudo inadecuado | Alto | Ciertos disolventes pueden provocar hinchazón, reblandecimiento, agrietamiento de la superficie o extracción de componentes de silicona. Los residuos también pueden contaminar el lápiz labial. | Evite su uso a menos que el proveedor de silicona haya confirmado la compatibilidad y se haya realizado una prueba del producto terminado. |
| Limpiadores a base de alcohol Etanol o alcohol isopropílico usado brevemente |
Generalmente aceptable brevemente | Bajo a medio | Generalmente se tolera un contacto breve, pero la inmersión repetida, las altas concentraciones o el disolvente atrapado pueden contribuir a la hinchazón, el secado o los cambios en la superficie. | Limpiar con un paño en lugar de remojar, enjuagar cuando sea necesario y secar completamente antes de volver a usar. |
| Ácidos fuertes, álcalis y oxidantes | Compatibilidad limitada | Alto | Los limpiadores agresivos pueden dañar la superficie, alterar el color, aumentar la fragilidad o acortar la vida útil, especialmente a altas concentraciones o temperaturas. | Utilice un método de limpieza suave y neutro, a menos que el proveedor del molde especifique lo contrario. |
| Contaminación por silicona sin curar Residuos de selladores, materiales para la fabricación de moldes o auxiliares de procesamiento. |
Potencialmente incompatible | Alto | Los compuestos de azufre, las aminas, los compuestos de estaño y otros contaminantes pueden inhibir el curado de la silicona de curado por adición o dejar zonas débiles sin curar. | Mantenga los materiales de curado, los productos que contienen azufre y los aditivos no verificados alejados del proceso de fabricación o reparación de moldes. |
Normalmente, se encuentra entre 70 y 90 °C. El calor se acumula. Medirlo con termómetro es más fiable que observar la mezcla.
Cada colada provoca expansión y contracción. Con el tiempo, pueden aparecer deformaciones, cortes o zonas pegajosas.
Cerca de 75 u 80 °C suele disminuir el estrés térmico. La fórmula debe tolerar esa temperatura.
Debe estar limpio, seco y ligeramente templado. Evita pasar de frío a caliente de forma brusca.
Busca rebabas finas, brillo extraño, pequeños desgarros o bordes blandos. Palpar la superficie puede revelar daños discretos.
Enfría el labial gradualmente y sepáralo con movimientos lentos. Forzar una pieza blanda puede abrir los bordes.
Las herramientas metálicas o rígidas pueden rayar las cavidades. Los residuos endurecidos también crean puntos de presión.
Sí. Una silicona blanda se deforma antes, mientras una rígida puede aumentar la fricción. El equilibrio requiere pruebas reales.
Registra la temperatura, el tiempo de enfriamiento y los ciclos realizados. Así aparecen patrones, aunque el registro puede ser incompleto.
No siempre. El problema quizá provenga de una temperatura incorrecta, una limpieza agresiva o un diseño difícil de abrir. Conviene revisar el proceso antes de reemplazar el molde.
Los moldes de silicona para labiales se utilizan para dar forma al producto fundido y facilitar su desmoldeo una vez enfriado. Generalmente están fabricados con silicona RTV-2, cuya dureza habitual se sitúa entre Shore A 20 y 40. Aunque pueden ofrecer una vida útil razonable, el calor del labial, normalmente entre 70 y 90 °C, somete el material a un desgaste progresivo. La pregunta “¿por qué los moldes de silicona para lápices labiales se desgastan rápidamente durante la producción” se relaciona principalmente con la combinación de temperatura, uso repetido y manipulación constante.
Durante cada ciclo, la fricción, el estiramiento y la deformación pueden deteriorar las cavidades y los bordes del molde. Además, los aceites, ceras, pigmentos y ciertos agentes desmoldantes pueden afectar la superficie de la silicona o reducir su elasticidad. Para prolongar su duración, conviene controlar la temperatura, evitar desmoldeos bruscos, limpiar correctamente el molde y seleccionar una silicona compatible con la formulación del labial.