Máquina amplificadora
Reducir el desperdicio durante un cambio de máquina cosmética exige más que acelerar el proceso. Requiere observar cada gramo de crema, champú o pigmento que queda en tuberías, tolvas y boquillas. También exige medirlo. Sin datos, solo estamos suponiendo.
Shigeo Shingo, experto japonés en optimización de cambios industriales y creador del enfoque SMED, afirmó: “El desperdicio más peligroso es el que no reconocemos”. Su idea encaja con el desafío actual de cómo reducir el desperdicio de producto durante los cambios de máquina cosmética. Una línea puede perder producto por purgas excesivas, conexiones mal alineadas o una limpieza aplicada demasiado tarde. El residuo aparece lentamente. El coste, no.
La experiencia práctica recomienda separar las tareas internas y externas antes de detener la máquina. Mientras un lote sigue produciendo, el equipo puede preparar juntas, herramientas, envases y parámetros verificados. Las boquillas deben inspeccionarse con luz directa. Las mangueras necesitan bandejas de recuperación. Cada kilogramo recuperado debe registrarse junto con su causa.
No todo funcionará a la primera. Ese punto merece atención. Una purga más corta podría aumentar el riesgo de contaminación cruzada. Una secuencia rápida podría generar errores de dosificación. Por eso, conviene validar cada ajuste con calidad, producción y mantenimiento. Los resultados deben compararse por lote, fórmula y operador. Un procedimiento perfecto en papel puede fallar frente a una crema más viscosa. Ahí empieza el aprendizaje real.
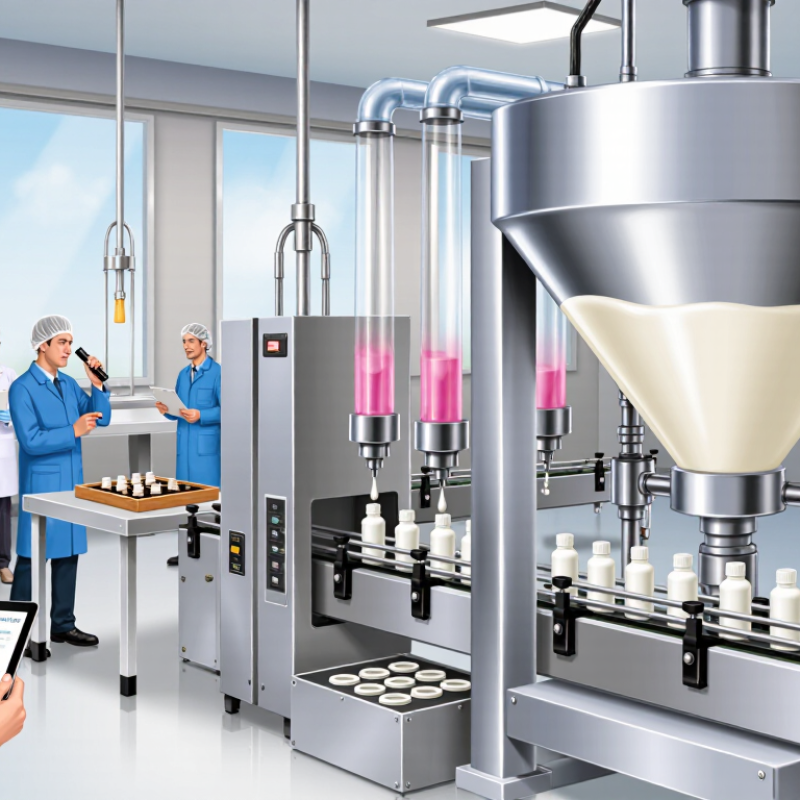
En una planta cosmética, el desperdicio durante un cambio de máquina no es solo producto descartado. Incluye restos en tolvas, mangueras, bombas y boquillas de llenado. También abarca envases dañados, etiquetas mal colocadas y las primeras unidades fuera de especificación. El agua de limpieza, los agentes autorizados y el tiempo improductivo forman parte del alcance. Es un proceso visible. Pero no siempre se mide completo.
Consejos: registre el peso de los residuos antes y después de cada cambio. Separe productos, envases y materiales de limpieza. Fotografía las boquillas con restos adheridos. Compare los datos por formato, fórmula y operador. Un registro sencillo suele revelar pérdidas repetidas.
La experiencia del personal ayuda a localizar puntos críticos, aunque no reemplaza los datos de producción y calidad. Conviene revisar la secuencia de desmontaje, la temperatura del producto y la presión de las líneas. Una purga demasiado larga aumenta el consumo; Una demasiado corta puede contaminar el siguiente lote. A veces se culpa a la máquina sin revisar la planificación. También ocurre lo contrario. Medir únicamente los kilogramos descartados deja fuera el tiempo de ajuste, las pruebas de color y las paradas inesperadas. Con criterios documentados, el desperdicio se convierte en una señal técnica para ajustar procedimientos, capacitación y mantenimiento.
Este análisis comparativo anónimo del sector muestra la contribución típica de las principales fuentes de residuos durante el cambio de formato de llenado y envasado de cosméticos. La purga de producto y los rechazos iniciales suelen representar la mayor parte, lo que los convierte en objetivos clave para la estandarización, el control de parámetros y la formación de los operarios.
¿Por qué reducir el desperdicio en cambios de máquina cosmética?
El cambio de formato concentra pérdidas visibles y otras dificultades de registro. Quedan cremas en tuberías, pigmentos en tolvas y envases fuera de especificación. También se desperdician minutos ajustando temperatura, presión, viscosidad y velocidad. El benchmark difundido por OEE Foundation sitúa el OEE medio industrial cerca del 60%, frente al 85% considerado de clase mundial. La disponibilidad suele caer durante los cambios. No todo el problema está en la máquina.
Una limpieza más larga puede evitar la contaminación cruzada, pero también aumentar el consumo de agua y producto de enjuague. Un ajuste apresurado genera frascos con llenado irregular, tapas flojas o etiquetas desplazadas. En una línea de 120 unidades por minuto, diez minutos de estabilización representan 1.200 unidades potencialmente afectadas. La guía SMED, desarrollada por el enfoque Lean, recomienda separar tareas internas y externas, aunque aplicarla sin validar higiene puede crear riesgos operativos. Ahí conviene revisar el método.
Los datos deben capturarse por lote: gramos purgados, unidades rechazadas, minutos de espera y causa real. El informe de pérdidas no debería agruparse todo como “ajuste”. Esa etiqueta oculta fallos repetidos. Un registro puede revelar que la mayor sirena ocurre al montar una boquilla, no al limpiar. A veces se mide la velocidad del cambio, pero no el producto descartado. Esa es una mejora incompleta. La experiencia del operario sigue siendo esencial, aunque debe contrastarse con mediciones verificables.
¿Por qué reducir el desperdicio en cambios de máquina cosmética?
El desperdicio durante un cambio de máquina afecta más que el inventario. Incluye producto de purga, envases rechazados, agua de limpieza y horas improductivas. En planta, una válvula mal ajustada puede convertir varios minutos en kilos de material descartado. El problema parece pequeño. Se repite cada turno.
El informe New Plastics Economy, de la Ellen MacArthur Foundation, estima que se pierden entre 80.000 y 120.000 millones de dólares anuales por envases plásticos de un solo uso. Aunque el dato no pertenece exclusivamente a la cosmética, evidencia el coste de procesos de diseño sin recuperación. El PNUMA señala, en Global Resources Outlook 2024, que la extracción mundial de recursos podría aumentar un 60% hacia 2060. Cada cambio ineficiente agrava esa presión.
Conviene registrar desperdicio por fórmula, formato, línea y causa. También deben medirse litros de agua, energía consumida y tiempo de limpieza. Un indicador aislado puede engañar. Reducir kilos, pero aumentar el agua, no representa una mejora completa. La experiencia operativa recomienda estandarizar secuencias, verificar temperaturas y separar materiales reutilizables. Los resultados deben confirmarse con controles de calidad, no con estimaciones. A veces, un cambio rápido aparentemente genera más rechazos después. Ese detalle merece revisión.
| Área de impacto | Métrico | Antes de la mejora | Después de la mejora | Cambiar | Significado práctico |
|---|---|---|---|---|---|
| Escenario de producción de referencia | |||||
| Base de producción | Tamaño del lote | 1.000 kg | 1.000 kg | — | La comparación se realiza utilizando el mismo volumen de producción y las mismas especificaciones del producto. |
| Frecuencia de cambio | Cambios de turno por mes | 40 | 40 | — | Representa un programa de producción de cosméticos multiproducto. |
| Valor de producción | Valor material promedio | US$8,00 por kg | US$8,00 por kg | — | Se utiliza para calcular el valor del producto perdido durante los cambios de formato. |
| Residuos materiales e impacto económico | |||||
| Purga de línea | Producto desechado durante el proceso de descarga. | 22 kg por cambio | 12 kg por cambio | reducción del 45,5% | La secuencia de purga controlada reduce la cantidad de producto utilizable que se desecha. |
| Producto residual | Material que queda en tuberías, bombas y equipos de llenado. | 18 kg por cambio | 10 kg por cambio | reducción del 44,4% | Un mejor drenaje y un diseño optimizado de los equipos pueden reducir la retención de producto. |
| Rechazos de startups | Unidades no conformes durante el reinicio | 18 kg por cambio | 10 kg por cambio | reducción del 44,4% | Las comprobaciones estandarizadas al inicio de la producción reducen los rechazos relacionados con el llenado, la viscosidad y la apariencia. |
| Residuos totales de material | Residuos generados por cada cambio de marcha | 58 kg | 32 kg | 26 kg ahorrados | El índice de desperdicio disminuye del 5,8% al 3,2% sobre la base de producción de 1.000 kg. |
| Pérdida material mensual | Residuos generados en 40 cambios de formato. | 2.320 kg | 1.280 kg | 1.040 kg ahorrados | La reducción de residuos disminuye la necesidad de reemplazar las materias primas y los productos terminados desechados. |
| Pérdida de valor del producto | Pérdida de material multiplicada por US$8,00 por kg | 18.560 dólares estadounidenses al mes | 10.240 dólares estadounidenses al mes | Se ahorraron 8.320 dólares estadounidenses. | Recuperación del valor del producto calculada antes de los costos de eliminación y reprocesamiento. |
| Costo de eliminación de residuos | Costo de eliminación a US$0,40 por kg | 928 dólares estadounidenses al mes | 512 dólares estadounidenses al mes | Ahorraste 416 dólares estadounidenses. | Un menor volumen de residuos reduce los costes externos de tratamiento, manipulación y eliminación. |
| Beneficio mensual directo combinado | Valor recuperado del producto más coste de eliminación evitado | — | — | 8.736 dólares estadounidenses al mes | No incluye ganancias adicionales derivadas de la mano de obra, la capacidad o la reducción del tiempo de inactividad. |
| Impacto ambiental | |||||
| energía de producción incorporada | Energía asociada al material de desecho a 0,9 kWh por kg | 2.088 kWh al mes | 1.152 kWh al mes | 936 kWh evitados | Cada kilogramo de residuos que se evitan supone un ahorro de la energía utilizada para fabricar ese material. |
| Emisiones de gases de efecto invernadero asociadas | Calculado a 0,4 kg de CO₂e por kWh | 835,2 kg de CO₂e al mes | 460,8 kg de CO₂e al mes | 374,4 kg de CO₂e evitados | Los resultados reales dependen de la combinación energética de la instalación y de la formulación del producto. |
| Agua de proceso asociada con residuos | Demanda de agua a razón de 3 litros por kg de producto. | 6.960 litros al mes | 3.840 litros al mes | Se evitaron 3.120 litros. | La reducción del desperdicio de producto también disminuye la cantidad de agua utilizada en su fabricación. |
| Residuos enviados para su tratamiento o eliminación | Material total que requiere gestión de residuos | 2.320 kg al mes | 1.280 kg al mes | reducción del 44,8% | Menos residuos disminuyen las actividades de transporte, tratamiento y eliminación. |
| Impacto operativo | |||||
| Duración media del cambio | Tiempo de limpieza, purga y reinicio | 120 minutos | 90 minutos | reducción del 25,0% | Las instrucciones de trabajo claras y las secuencias de limpieza optimizadas reducen el tiempo improductivo. |
| Tiempo de cambio mensual | 40 cambios multiplicados por la duración promedio | 80 horas | 60 horas | 20 horas publicadas | La capacidad liberada puede dar soporte a producción adicional o a mantenimiento planificado. |
| Tasa de aceptación en el primer intento | Salida aceptada sin reelaboración después del reinicio | 96,0% | 98,5% | 2,5 puntos porcentuales | Un mejor control de los parámetros reduce la inestabilidad durante la puesta en marcha y la necesidad de rehacer el trabajo. |
| Riesgo de parada no planificada | Paradas relacionadas con cambios de formato | 6,0% de cambios | 3,0% de cambios | reducción del 50,0% | La verificación constante de la limpieza y las comprobaciones de los equipos mejoran la fiabilidad del proceso. |
| Consumo de productos químicos de limpieza | Agente de limpieza utilizado en cada cambio | 14 litros | 10 litros | reducción del 28,6% | Los parámetros de limpieza validados ayudan a prevenir el uso excesivo de productos químicos. |
| Base de cálculo: 40 cambios por mes, base de producción de 1000 kg por cambio, valor del producto de US$8,00 por kg, Coste de eliminación: 0,40 USD por kg, energía incorporada: 0,9 kWh por kg, emisiones de CO₂e: 0,4 kg por kWh y 3 litros de agua de proceso por kg. Los valores son parámetros de referencia de planificación transparentes, calculados a partir de los supuestos establecidos, y deben validarse con los registros de producción específicos de cada emplazamiento. | |||||
Reduzca el desperdicio empieza antes de detener la línea. El equipo debe revisar la orden, el formato y la cantidad prevista. Una lista breve evita olvidar boquillas, juntas o herramientas desinfectadas. También conviene preparar los materiales cerca de la máquina, sin abrir envases innecesariamente. La experiencia demuestra que los minutos perdidos aumentan cuando faltan piezas pequeñas. Parece básico, pero ocurre.
Durante el cambio, separe el producto, el agua de limpieza y el material de purga para facilitar el control. Los recipientes deben estar identificados y pesados antes de usarlos. Así se conoce cuánto residuo genera cada etapa. Ajuste la velocidad gradualmente para reducir salpicaduras, goteos y envases rechazados. El operador puede observar el primer ciclo, comprobar el llenado y registrar cualquier desviación. No basta con mirar el volumen; También importa el cierre, la apariencia y la uniformidad.
Después del cambio, la limpieza debe seguir una secuencia estable. Recuperar el producto útil solo es razonable cuando su identidad y calidad permanecen verificables. El personal de calidad puede comparar pesos, tiempos y causas de rechazo entre turnos. Estos datos revelan pérdidas invisibles, como esperas, ajustes repetidos o materiales preparados demasiado pronto. Algunas máquinas necesitan más pruebas de las previstas. Reconocerlo mejora el procedimiento, aunque obligue a modificar una rutina conocida. La mejora real aparece cuando producción, mantenimiento y calidad revisan juntos los registros, sin culpar a una sola persona.
¿Por qué reducir el desperdicio en cambios de máquina cosmética?
Indicadores para evaluar la eficiencia de los cambios de máquina cosmética.
Reducir el desperdicio empieza con medir el cambio completo, no solo el cronómetro. En una línea cosmética, conviene registrar desmontaje, limpieza, ajuste de boquillas, purga de color y liberación del primer lote. El indicador principal es el tiempo total de cambio. También importan los kilogramos descartados y las unidades rechazadas durante los primeros minutos. Un cambio rápido puede esconder una purga excesiva. Eso ocurre.
El tablero debería combinar disponibilidad, rendimiento y calidad, los tres componentes del OEE. Según la referencia técnica internacional de OEE, un resultado cercano al 85% suele considerarse de clase mundial. Sin embargo, ese umbral no debe copiarse sin contexto. Una crema densa y un sérum líquido generan pérdidas diferentes. Deloitte, en su Smart Manufacturing and Operations Survey 2024, señala que el 86% de los ejecutivos considera la fabricación inteligente decisiva para competir durante los próximos cinco años. Por eso, el registrador de datos digitales ayuda, pero no corrige un proceso mal definido.
Conviene comparar el tiempo real con el tiempo estándar y medir el “primer lote correcto”. También deben observarse reprocesos, consumo de agua y material usado en la limpieza. Un operador puede anotar ocho minutos, aunque la máquina permanezca detenida doce. Esa diferencia merece revisión. Las reuniones de cambio deben analizar causas concretas: conexiones difíciles, instrucciones confusas o herramientas lejanas. Medir demasiado tampoco es eficiencia. El indicador debe provocar una decisión visible en planta.
Incluye producto en tolvas, mangueras, bombas y boquillas. También cuenta los envases dañados, las etiquetas torcidas y las primeras unidades rechazadas. El agua, los agentes autorizados y el tiempo detenido también generan desperdicio.
Registre el peso de los residuos antes y después de cada cambio. Separe producto, envases y materiales de limpieza. Una báscula sencilla puede revelar pérdidas repetidas.
Fotografía las boquillas con restos adheridos. Revise mangueras, conexiones, bombas y zonas difíciles de desmontar. A veces, el residuo queda oculto.
Consume más producto, agua y tiempo de producción. Una purga demasiado corta puede contaminar el lote siguiente. El equilibrio depende de la fórmula y la temperatura.
Mida el tiempo total, los kilogramos descartados y las unidades rechazadas. También observe el consumo de agua, los reprocesos y el material de limpieza. El cronómetro solo cuenta una parte.
Significa liberar el primer lote sin ajustes repetidos ni unidades fuera de especificación. Debe revisarse el color, el llenado, la textura y el etiquetado. Un cambio rápido no siempre produce un buen resultado.
El OEE combina disponibilidad, rendimiento y calidad. Un valor cercano al 85% suele considerarse excelente, pero no sirve igual para cada fórmula. Una crema densa y un sérum líquido tienen pérdidas distintas.
Examine conexiones difíciles, herramientas alejadas e instrucciones poco claras. Revise también la secuencia de desmontaje y la capacitación del operador. No culpe automáticamente a la máquina.
Ayudan a comparar formatos, fórmulas, turnos y operadores. Pero un registro no corrige una planificación deficiente. Los datos deben provocar una decisión visible en planta.
Reducir el desperdicio durante los cambios de máquina cosmética es esencial para mejorar la rentabilidad, la sostenibilidad y la continuidad operativa. Este desperdicio incluye materias primas, envases, producto semielaborado, agua, energía y tiempo de producción que se pierden al desmontar, limpiar, ajustar y poner nuevamente en marcha los equipos. Entre sus principales causas se encuentran la falta de planificación, los errores de configuración, las pruebas excesivas, la limpieza ineficiente y la coordinación insuficiente entre los operadores.
Para reducirlo, es recomendable preparar materiales y herramientas con anticipación, estandarizar los procedimientos, capacitar al personal y verificar los parámetros antes de iniciar el cambio. También conviene recuperar materiales cuando sea técnicamente posible, optimizar las limpiezas y analizar las desviaciones después de cada operación. La estrategia cómo reducir el desperdicio de producto durante los cambios de máquinas cosméticas debe apoyarse en indicadores como el tiempo de cambio, la cantidad de producto descartado, el consumo de recursos, el porcentaje de arranques correctos y la disponibilidad del equipo, permitiendo establecer mejoras continuas basadas en datos.